 Deutsch
 English
 français
 русский
 español
 العربية
 日本語
 한국의
 ไทย
 हिन्दी
Frage?
Wenn Sie Fragen oder Anregungen haben, hinterlassen Sie uns bitte eine Nachricht, wir werden Ihnen so schnell wie möglich antworten!
Kontaktieren Sie uns
Wenn Sie Fragen oder Anregungen haben, hinterlassen Sie uns bitte eine Nachricht, wir werden Ihnen so schnell wie möglich antworten!
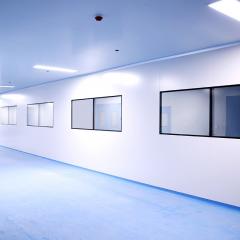
Kontaktieren Sie unsJe mehr Aufmerksamkeit die Menschen in der heutigen Gesellschaft der Lebensmittelsicherheit widmen, desto mehr Augenmerk richten sie auf die Qualität von Lebensmitteln und Getränken sowie auf die Hygiene der Lebensmittelzutaten. Ein weiteres Thema, das bei den Menschen Besorgnis erregt, ist gleichzeitig die Vermeidung von Zusatz- und Konservierungsstoffen in Lebensmitteln. Zum Beispiel wird die Herstellung von Sauermilch, Käse und anderen Milchprodukten, Fruchtsaft und Pilzen im Lebensmittel-Reinraum, durchgeführt, wodurch verhindert werden kann, dass Mikroorganismen und Bakterien in das Lebensmittel gelangen und die Produktqualität beeinträchtigen. Der Lebensmittelindustrielle Reinraum ist zu einer wichtigen Kontrolle für die Produktion von Lebensmitteln geworden.
Lebensmittel-Reinräume, erfordern neben der Kontrolle von Luftpartikeln auch eine strenge Kontrolle der Mikroorganismen in der Luftumgebung, um technologisch eine mikrobielle Kreuzkontamination von Lebensmitteln zu verhindern. Eines der repräsentativsten Beispiele ist die sterile Verpackung. Die sterile Verpackung von Lebensmitteln (wie Frischsaft in Weichpackungen, Milch usw.) wird im lebensmittelechten Reinraum abgeschlossen, um den Verpackungsprozess durchzuführen. Dadurch bleiben Farbe, Aroma, Geschmack, Nährwerte und andere Aspekte der Lebensmittel weitaus besser erhalten als bei herkömmlichen, durch hohe Temperaturen sterilisierten Konserven. Neben der aseptischen Verpackung wird die Luftreinigungstechnologie auch in großem Maße beim Brauen und Fermentieren von Lebensmitteln eingesetzt.
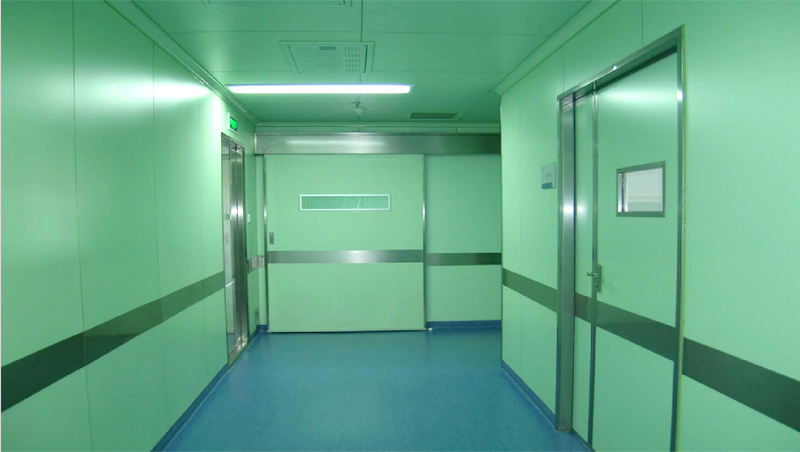
Das Reinheitsniveau des Lebensmittel-Reinraums orientiert sich an pharmazeutischen Reinräumen, übertrifft jedoch die Anforderungen an allgemeine Reinräume. Gemäß dem ursprünglichen und inzwischen nicht mehr angewendeten US-Bundesstandard FS 209B lässt sich die spezifische Unterteilung in die Stufen vornehmen: 100 Klasse, 1000 Klasse, 10000 Klasse, 100000 Klasse, 3000 Klasse, gemäß ISO-14644 ist der internationale Standard, während der chinesische nationale Standard GB-50073 hat 1-9 Stufen. Die ursprünglichen 100 Klasse, 1000 Klasse, 10000 Klasse und 100000 Klasse werden durch den internationalen Standard iso-14644 Klasse 5, Klasse 6, Klasse 7 und Klasse 8, die Reinheitsklasse dieses Reinraums (Bereichs) 1-8, wobei Klasse 1-5, die Luftströmungsart ist einseitig oder gemischt, Windgeschwindigkeit 0.2-0.45m/s; Das Strömungsmuster der Stufe 6 ist eine ungerichtete Strömung mit einer Luftwechselrate von 50-60 /h; Das Strömungsmuster der Stufe 7 ist eine ungerichtete Strömung mit einer Luftwechselrate von 15-25 /h. Das Strömungsmuster der Stufe 8-9 ist ungerichtet mit einer Luftwechselrate von 10-15 /h.
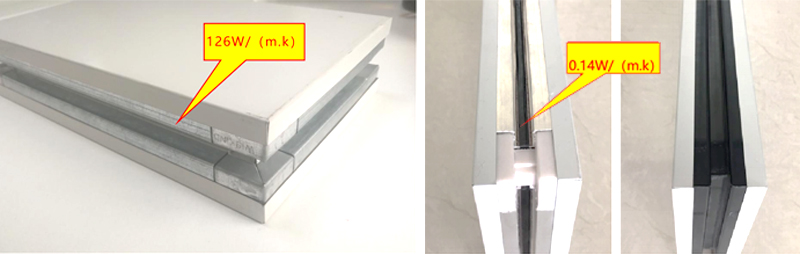
Beim Bau von Lebensmittelreinräumen bei der Konstruktion sollte mehr auf Gesundheit und Sicherheit geachtet werden, es müssen ungiftige, helle, wasserdichte, Reinraumtür, die nicht abfällt, leicht zu reinigende Materialkonstruktion; Ecken, Boden- und Deckenwinkel sollten einen Radius aufweisen (der Krümmungsradius sollte nicht weniger als 3 cm betragen); Werkstatttisch, Förderband, Transportfahrzeuge, Werkzeuge und Geräte müssen aus ungiftigem, korrosionsbeständigem, rostfreiem, leicht zu reinigendem und zu desinfizierendem, starkem Material hergestellt sein. Für den Lebensmittel-Reinraum oder einige Räume mit hoher Luftfeuchtigkeit bilden sich manchmal leicht Wassertropfen an den Plattenfugen, die die Wände bei längerem Verbleib korrodieren. Angesichts des Phänomens der Wärmebrücke in Lebensmittel-Reinräumen hat Cnsterilezoom eingehende Forschungen durchgeführt und ein Reinraumpaneel entwickelt, um dem Phänomen der Wärmebrücke vorzubeugen.
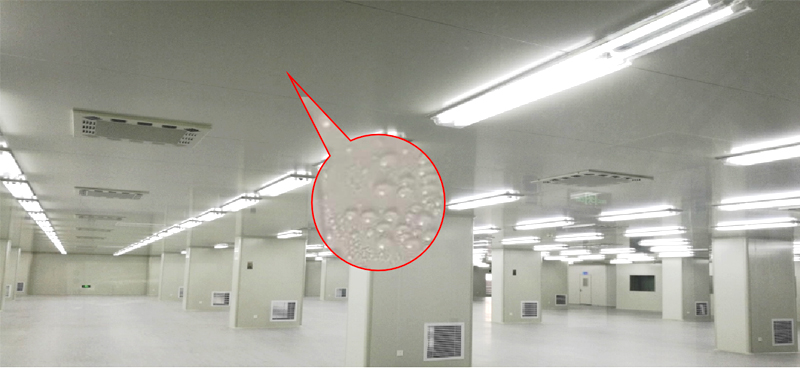
Da bei herkömmlichen Reinraumpaneel -Seiten verzinktes Blech als Kiel verwendet wird und Stahl ein Material mit guter Wärmeleitfähigkeit ist (die Wärmeleitfähigkeit von Stahl beträgt 126 W/m·K), kommt es zu Kondensation, sobald die Rauminnenseite die Taupunkttemperatur erreicht. Um das Kondensationsproblem zu lösen, muss daher ein Kiel aus Isolationsmaterial verwendet werden. Die Wärmeleitfähigkeit des von Cnsterilezoom erfundenen Wärmebrückenkiels, Thermoisolationskiels und Isolierkiels beträgt 0 014 W/m·K, was eine Lösung für dieses Problem bietet, die Gesamtwärmedämmleistung des Reinraums verbessert, die Lebensdauer der Platte verlängert und die Kosten für den Plattenaustausch senkt.
Reinräume werden in der folgenden Lebensmittelindustrie eingesetzt. Cnsterilezoom bietet Produkte für viele Lebensmittelbetriebe an, darunter Coca Cola, JDB (China), yili, Mengniu Dairy, Hai Di Lao usw.
Fruchtsäfte: Sterile Produkte dominieren den Markt für Fruchtsäfte und Getränke in Einzelpackungen (250 ml). Dieser aseptische Reinraumtechnikmarkt expandiert in andere Produktlinien wie Milchgetränke, Wein, Wasser und Tomatenprodukte sowie 1-Liter-Packungen.
Milchprodukte: Schweizer Joghurt, keimfreie Milch- oder Käseverarbeitung und schwedische Wurstverpackungen werden häufig mit keimfreier Reinraumtechnik behandelt.
Öffentliche und gewerbliche Küchen können von der Nutzung der Reinraumtechnologie profitieren, wenn große Mengen an Lebensmitteln zubereitet werden müssen. In Amiens, Frankreich, hat Sulzer einen Reinraum für die Großküche entworfen, die 12,000 Mahlzeiten pro Tag für Schulkinder, ältere Menschen und Stadtangestellte zubereitet. Sulzer ist mit Reinräumen der ISO-Klasse 5 (Klasse 100) sowie den erforderlichen Heiz- und Kühlanlagen ausgestattet.
Brauereien haben festgestellt, dass sie zur Schutz ihres Fassbiers die Umweltverschmutzung bei ihren Abfüllvorgängen kontrollieren müssen. Geschlossene Abfüllvorgänge in Reinräumen können sensorische Eigenschaften wie Aromastil und Frische des Biers verbessern. Sie können auch die Stabilität der meisten Produkte verbessern und die Haltbarkeit verlängern. Bei Fruchtsäften werden jedoch lange Hochtemperaturbehandlungen wie bei der Rohrpasturisierung vermieden und Nährstoffverluste verhindert. Infolgedessen wurden sensorische Eigenschaften wie Aroma, Geschmack und Farbe verbessert.
Im herkömmlichen System wird die Tunnelpasteurisierung verwendet, um die Produkte bei verschiedenen hohen Temperaturen zu behandeln, wodurch sich die physikalischen Eigenschaften der Produkte verändern. Im Gegensatz dazu verbessert die Verwendung einer geringeren Wärmebehandlung für die kontrollierte Pasteurisierung bei der aseptischen Abfüllung die Produktqualität in verschiedener Hinsicht.
Fleischverarbeitung Das Bundeslandwirtschaftsministerium, laut einer Studie in den Vereinigten Staaten, fast verzehrfertiges Fleisch 5% waren mit Listerien (Listeria monocytogenes) infiziert, einer Art von lebensmittelbedingten Erregern, die Menschen tödlich infizieren können, was zu Sepsis und Meningitis oder Meningoenzephalitis (Meningoenzephalitis) führen kann – einer Erkrankung, die das Gehirn- und Rückenmarksgewebe betrifft. Für schwangere Frauen verursacht Listeria Fruchttod und Totgeburt. Die Expansion des Marktes für verzehrfertiges Fleisch war ein Faktor für die steigende Nachfrage nach Reinraumtechnologie, wobei Schweden eine Vorreiterrolle einnimmt.
Die Süßwarenindustrie hat die Bio-Reinraumtechnologie übernommen. Neue, zunehmend komplexere und verpackte Süßwarenprodukte erhöhen den Bedarf an kontrollierten Umgebungen (Temperatur, Luftfeuchtigkeit, Bakterienwerte usw.) und der Automatisierung von Produktionsprozessen, um eine gute Qualität und Haltbarkeit zu gewährleisten.
 Onlineservice
 info@cnsterilezoom.com